
角钢焊接工艺要点 新手必看教程
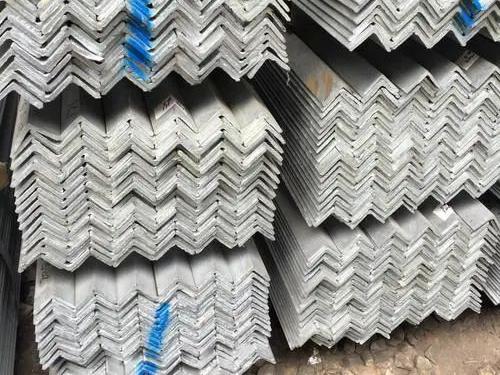
角钢焊接工艺要点:新手入门必知
角钢作为建筑、机械制造中常用的型材,其焊接质量直接影响结构强度和安全性。本文从新手角度出发,系统讲解角钢焊接工艺要点,帮助初学者快速掌握操作技巧,避免常见错误。
角钢焊接前的准备工作
1. 材料选择与检查
焊接前需确认角钢材质(如Q235B、Q345等),检查表面是否有锈蚀、油污或变形。建议选用J422或J507焊条,潮湿环境需提前烘干焊条(350℃×1h)。
2. 坡口处理要点
根据厚度选择坡口形式:
• 厚度≤6mm可不开坡口
• 6-12mm建议V型坡口(角度60°-70°)
• 厚板需X型坡口,注意预留2-3mm钝边
3. 定位焊技巧
采用间隔定位法,每300mm焊一段20mm的定位焊缝。重要结构需使用夹具固定,防止角钢焊接变形。
角钢焊接操作核心技巧
1. 焊接参数设置
参考以下经验值:
• 3.2mm焊条:电流90-120A
• 4.0mm焊条:电流140-180A
• CO₂气体保护焊:电压18-22V,电流160-220A
2. 运条手法详解
• 平焊:直线运条或小幅摆动
• 立焊:采用三角形或月牙形运条
• 角焊缝:焊条与两侧钢板各呈45°角
3. 多层焊注意事项
厚板焊接需分层施焊,每层厚度不超过4mm。层间需清理焊渣,下一道焊接方向应与前道相反。重要结构建议进行20%超声波探伤抽检。
角钢焊接后处理与质量检验
1. 焊后处理步骤
• 自然冷却至室温,避免急冷
• 用角磨机去除焊渣、飞溅物
• 重要结构需进行退火处理(加热至600℃缓冷)
2. 常见缺陷处理
• 咬边:降低电流或加快焊速
• 未焊透:增大电流或调整坡口角度
• 气孔:检查焊条干燥度或气体纯度
3. 质量验收标准
焊缝外观应均匀平整,余高0-3mm,咬边深度≤0.5mm。强度要求高的结构需进行拉伸试验(抗拉强度≥母材标准值)。
温馨提示:新手建议先在废料上练习,掌握手感后再进行正式焊接。每次作业前检查焊机接地情况,务必佩戴防护面罩和阻燃手套。保存焊接工艺记录,便于后续质量追溯。